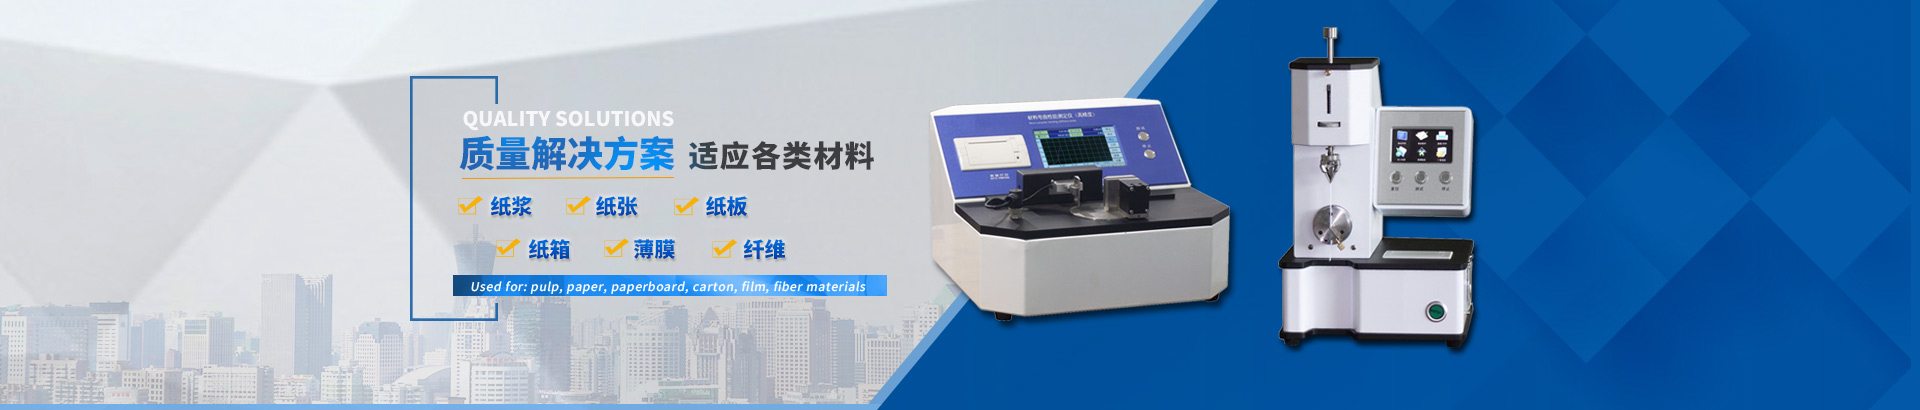
夹抱试验机是一种对包装件施加水平侧向夹持力的检测设备,用两块平行夹板模拟叉车夹臂,把包装单元夹住、提起并保压,考察包装在机械化装卸环节中承受侧向挤压的能力。主要面向体积大、重量大、难以人工搬运的运输包装件,如大型工业设备、成套机电产品、储能与动力电池包、整托盘货物等。这类货物在流通过程中几乎全部依赖夹持式搬运,夹抱环节反而是最容易被忽略的薄弱点。

1.机械本体。机架提供反力支撑,两块夹板沿导向机构同步相向运动,夹板多配有可调高度与可换面板,以适应不同尺寸与表面状态的试样。
2.驱动方式。常见有定速夹持与闭环伺服两类。前者结构简单、工况稳定;后者能按设定曲线加载、保压与卸载,力值跟随更平顺,重复性更好。部分机型采用液压或气动夹紧,响应快但控制精度取决于阀组与反馈环节。
3.感知与记录。力传感器、位移传感器与计时单元共同构成采集链,输出夹持力—变形—时间的关系曲线。这条曲线是整台设备真正的价值所在:它把"夹坏了没有"变成"在哪里开始坏、坏得多快"。
常见失效与结果解读:
1.典型失效模式。侧壁在夹板边缘处先出现局部屈曲,随后沿棱线扩展为折痕;角部因应力集中最先开裂;粘合或钉合接缝在剪切作用下脱开。这些形态提示的改进方向各不相同:前者关乎楞型与纸板配置,中者关乎护角与结构圆角,后者关乎成箱工艺。
2.曲线形态的意义。曲线的斜率反映包装件的侧向刚度,拐点往往对应屈曲的起始,平台的long短则反映结构在失稳后还能否继续吸收能量。仅看最终是否破损,会丢掉大量可用于设计迭代的信息。
3.偏差来源。环境温湿度、试样放置姿态、夹板表面的摩擦状态、操作者对标识的理解,都会改变结果。因此试验报告除了结论,更应保留过程曲线与观察记录,使结论可追溯、可复现。
夹抱试验机的选型与使用要点:
1.量程与结构匹配。按试样的尺寸与重量分布选择机架开口、夹板高度与承载能力,留出合理余量,避免长期在极限附近运行。
2.控制方式匹配需求。以质量控制为目的的常规检验,定速机型即可胜任;以结构优化与机理研究为目的,闭环控制与完整曲线记录更有价值。
3.安全与维护。夹持区属高危区域,需有可靠的防护与急停;导向机构、传感器与传动件应定期校准与保养,力值失准会让所有结论失去意义。