打浆度(°SR,又称叩解度)反映的是纸浆悬浮液的滤水性能。打浆程度越高,纤维分丝帚化越充分,滤水速度越慢,打浆度值就越高。这一指标之所以关键,是因为它直接关联到纸机的运行效率和成纸的最终性能——打浆度偏低,浆料在网部脱水过快,成纸匀度差、强度不足;打浆度偏高,则脱水困难,纸机断头风险增加,能耗也随之上升。
纸浆打浆度测定仪已形成以肖伯尔-瑞格勒法为核心的国内外标准体系。
国际标准。 ISO 5267-1是国际通行的核心标准,现行版本为ISO 5267-1:2023,规定了用肖伯尔-瑞格勒法测定纸浆滤水性能的程序。
国内标准。 GB/T 3332-2004《纸浆 打浆度的测定(肖伯尔-瑞格勒法)》是我国现行有效的国家标准,修改采用ISO 5267-1:1999。该标准由全国造纸工业标准化技术委员会归口,2024年复审结论为“继续有效"。仪器本身的技术要求则执行QB/T 1054《纸浆打浆度测定仪》。
美国标准。 TAPPI T 227 om-21是北美地区对应的游离度测试标准,与肖伯尔法在原理上相通但表示方式不同。

肖伯尔-瑞格勒法的核心原理是:纸浆的打浆度与悬浮液的滤水速度成反比关系。
具体测量过程为:以2g绝干浆为基准,用20±0.5℃的蒸馏水稀释至1000mL,搅匀后注入灌入室,纤维被截留在80目标准铜网上,水则通过分离室分别由底孔和侧流管排出。从侧流管流出的水量直接对应打浆度值——侧流管排出水量越多,说明滤水越快,打浆度越低。
决定测量准确性的关键参数包括:蒸馏水温度严格控制在20±0.5℃;密封锥体上升速度(100±10)mm/s;溢流口泄水时间(149±1)s;剩余体积(7.5~8)mL。这些参数共同保证了不同实验室之间数据的可比性。
制浆造纸企业。 打浆度是日常质量控制的核心项目。打浆工段的操作人员根据打浆度数据判断磨浆程度是否达到工艺要求,适时结束打浆过程,避免过度打浆造成纤维切断和能耗浪费。在造纸化学品应用评估中,打浆度数据也用于分析助剂对浆料滤水性能的影响。
纸机湿部控制。 打浆度直接影响浆料在网部的脱水速率和成纸匀度。生产过程中掌握纸料的打浆度,可以预判其在铜网上的滤水速度,进而优化真空箱真空度和压榨部线压力等参数。
科研与质检。 高校和科研院所在纤维材料研究、浆料配方优化中,打浆度是评价纤维处理效果的基础参数。第三方检测机构依据GB/T 3332对纸浆产品进行合规性检验和仲裁检测。
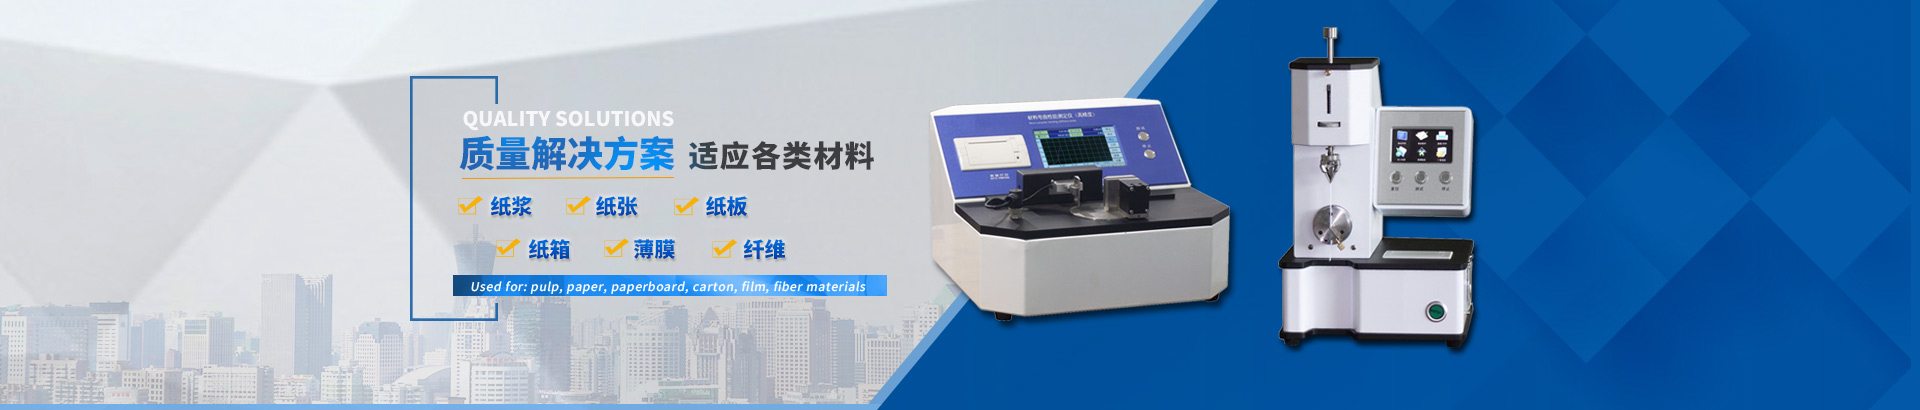
深圳市普云电子有限公司的PY-Y811纸浆打浆度测定仪(叩解度仪),是符合ISO 5267-1、GB/T 3332和QB/T 1054标准的一款专用设备。该仪器仿肖伯尔-瑞格勒式结构设计,适用于测定不大于100°SR的所有种类纸浆悬浮液。
主要技术参数为:测量范围(0~100)°SR,示数量筒分度值1°SR,溢流口泄水时间(149±1)s,剩余体积(7.5~8.0)mL,试验用蒸馏水温度20±0.5℃,密封锥体上升速度(100±10)mm/s。仪器采用手动操作结构,主要技术指标和性能参数符合标准规定,适用于制浆造纸企业、科研院所及质量监督检验部门。
操作中的关键控制点:试样应按2g绝干浆精确制备,温度必须严格控制在20±0.5℃范围内——温度偏差1℃即可能导致SR值产生可观测的偏移;每次测试后应chedi清洗铜网和分离室,浆料残留会改变后续试样的滤水条件;每一种浆料应做两次平行测定,相对误差不得超过4%,取算术平均值作为最终结果。